 想要获得正确的颜色?
通过来自全球10,000多名色彩专业人士的每月见解,获得正确的色彩管理资讯。
下面这篇博文是《塑料技术》(PTonline.com) 12 月 12 日首次发表的原创文章“可持续塑料配色指南 “的转载。
您可在此阅读原文:可持续塑料配色指南
在监管压力和品牌的双重影响下,使用再生塑料的需求不断增长。其中许多目标都十分宏伟,但有些因技术难题而被推迟,不过这些目标并不会消失。
在处理回收塑料时,色彩管理往往在初期就会成为一个难题,并且在整个生产过程中可能需要不断进行调整。由于诸多因素可能导致颜色出现差异,因此颜色的一致性永远无法被当作是理所当然的。
幸运的是,这些额外的复杂性并非无法克服。数字色彩管理可以在很大程度上确保最终产品符合任何适用的品牌或行业的色彩标准。此外,塑料制造商正在制定各种策略,以扩大再生材料的使用。从采购和加工到产品和包装设计的每一个阶段,都可以找到创新的想法,同时考虑到可回收材料的多样性。
塑料行业的变革通常由政府推动,而推动实现更高可持续性的举措也不例外。欧洲以及像纽约、加利福尼亚和俄勒冈这样的注重环保的美国州已经颁布了要求增加再生材料含量的严格法规。许多地区对一次性塑料制品的禁令也在不断增加,而中国、印度以及东南亚其他地区也在加大塑料回收工作的力度。尽管最严格的标准仅在欧盟和加利福尼亚州实施,但那些希望在这些市场销售产品的全球品牌必须遵守这些标准。
回收塑料中的任何着色剂都会使配色过程复杂化,因为无法将其过滤掉。
与此同时,阿迪达斯、巴塔哥尼亚、可口可乐、沃尔玛和亚马逊等知名品牌已将再生塑料作为其可持续发展承诺的核心支柱,这往往会对与其有业务往来的中小合作伙伴中产生连锁效应。如今的许多行业,尤其是包装、服装和消费品行业,都将再生成分视为必不可少的,而不是可有可无的。
因此,为满足这些新标准的要求,世界各地的供应商都在进行调整,这对全球再生塑料的定价、供应和创新都产生了影响。
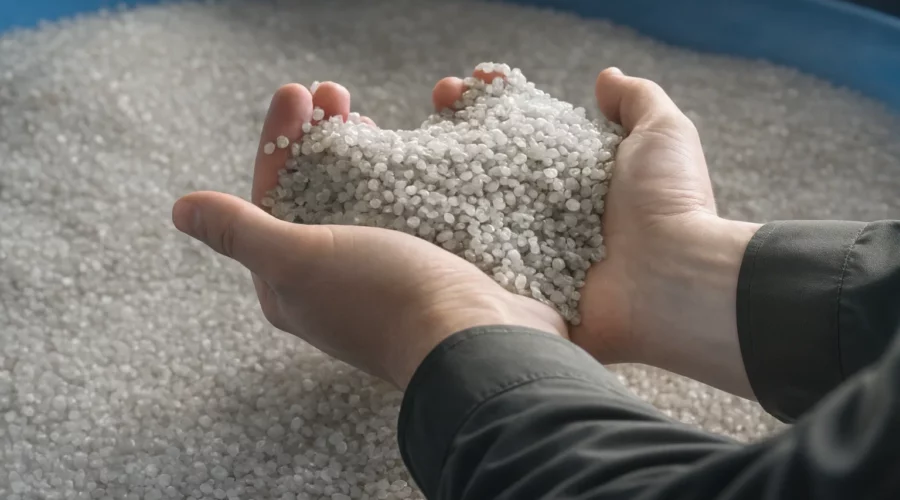
大多数回收塑料都来自我们日常消费后的包装:即我们每天扔进回收箱的物品。其中,被重复利用最多的两种塑料是:PET(聚对苯二甲酸乙二醇酯),常见于饮料瓶;以及HDPE(高密度聚乙烯),常见于牛奶桶、洗发水瓶和一些食品容器。
PET 和 HDPE 这两种塑料,正好对应着这些物品底部印的回收三角符号里面的数字 1 和 2,这可不是巧合。它们都有成熟完善的回收体系,而且因为一直有稳定的需求,所以市场也很大。
其他常见塑料,如聚氯乙烯(PVC)、聚苯乙烯(PS)和低密度聚乙烯(LDPE,用于制造塑料购物袋),则更难回收利用。所有这些塑料都更有可能出现污染问题,而且它们的转售价值也较低,因此通常会被填埋。
工业废弃物,比如工厂产生的废料,是一种较为少见的来源,但同样也可以进行回收利用,因为这类废弃物更为清洁,也更易于处理。
各家公司都在不断寻找使用回收材料的创新方法,尤其是在时尚、消费品和包装等行业。从新容器和翻盖盒到瓶子和服装、以及家具甚至建筑材料,再生塑料得以被用于各种产品中。从汽水瓶中回收的 PET 通常被制成新瓶子,或者加工成涤纶布料,用来做衣服和鞋子。牛奶瓶中的HDPE可以用来做塑木(类似木头的塑料材料)、管道或洗涤剂瓶。一些再生塑料还可用于制造汽车零件、游乐场设备甚至 3D 打印用的线材。
打造一套着色剂需要花费一些精力,但这是非常重要的工作,当你使用回收材料时,它很快就会带来显著的成效。
少数行业,如纺织品和非食品包装行业,已经能做到用 100% 的回收塑料来生产。因为完全用回收塑料做出来的东西,可能会出现一些问题,比如变脆、颜色发黄发暗、或者熔化的时候流动性不稳定,这些问题会让回收塑料在很多产品上不那么可靠。
大多数产品会把回收塑料和新塑料混在一起用,这样才能保证产品的强度、好加工,以及性能和颜色都稳定。具体怎么混合、各用多少,要看回收料的质量、相关法规的要求,以及产品本身需要达到的性能标准。
回收塑料中的任何着色剂都会使配色过程复杂化,因为无法将其过滤掉。 因此,透明且未着色的塑料更有可能被再次利用,需求量也更大。即便没有首次使用的着色剂,回收塑料通常也会因先前的使用或杂质而产生轻微的色差。高温会削弱塑料的分子结构,导致它变色——这种受热变质通常很难避免。例如,用过的矿泉水瓶在经过过滤或清理过程后通常会变得暗淡,需要增亮剂来使其恢复原状。此外,化学添加剂、食物残留、胶水或其他污染物,也会造成颜色不均匀的问题。
回收塑料可能更环保,但它的颜色却很少是“绿色”的——至少从色调上来说不是那个“绿”。 根据处理方式的不同,回收树脂通常会呈现出灰色、黄色或棕色。灰色通常是由于将不同颜色的塑料混合在一起而形成的中性色调。变黄则是由于高温和紫外线(UV)照射所致,随着时间的推移,塑料的分子结构被破坏了。而棕色色调则通常是由杂质、剩余染料或氧化作用造成的。
由于很难获得纯净、透明且可回收的塑料,制造商有时会添加颜料来均匀色泽,或者使用这些既有的色调来制作那些外观并不重要的产品。在生产过程中,可以通过“色母粒”的方式把颜料和添加剂混进去,帮助掩盖颜色不一致的问题。但能调得多准,还得看回收原料本身的质量。对于包装或纺织品等高端应用,有时会在加工前使用额外的过滤和分拣步骤,以尽量减少色差。为确保最终产品符合品牌或行业颜色标准,可能需要在后期工艺中进行额外调整,特别是当这个新配好的材料要用来做注塑、挤塑或吹塑成型的时候。
需要特别注意的是,颜色只是需要考虑的一个方面而已。其他物理性质通常决定了回收材料最多能掺多少,以及你对混合料外观有多大控制权。调色的过程往往还得兼顾各种填料、稳定剂、抗冲击改性剂、防紫外线剂、润滑剂或者其他添加剂带来的影响。
回收厂在处理塑料之前,会花很大力气按颜色和种类进行分类。虽然厂家都尽量用最干净的原料来源——最好只从一家供应商那里收——但想要颜色完全统一还是很难。因为原料本身就有差异,尤其是那些日常用过后回收来的产品,所以颜色还是会五花八门。
如果用的是“再加工”材料,往往能得到更一致的效果。这种材料指的是:厂家自己生产过程中产生的塑料副产品,或者从其他工厂弄来的类似东西。
厂家在生产过程中,可以通过添加剂、染料和混料技术来调整颜色。原料越均匀一致,需要做的调整就越少。
尽管做了这么多努力,回收塑料在品质一致性上还是很难比得上新料。因此,很多品牌只选用刚好符合法规要求的最低比例的回收材料。另一种常见的策略是使用中性色或深色来掩盖瑕疵。如果产品不需要与特定的品牌颜色相匹配,也可以采用回收材料的自然色调和变化。
大多数回收都是一种机械过程,包括收集、分类、粉碎、清洗和熔化塑料以形成新产品。这通常会对颜色产生不良影响,由于残留的染料、杂质和热降解,塑料看起来会呈乳白色、暗淡或略带灰色。如前所述,这种情况在 PET 等透明塑料中尤为明显,它们会失去透明度并变得浑浊。
一种新兴的替代方法是化学回收,即使用溶剂、解聚剂或其他化学品将塑料分解到分子水平。这样可以提高纯度,但代价是成本较高。化学回收可以使塑料恢复到接近原生状态,从而使色彩管理变得更加容易。
用回收材料配色的关键,是要量化回收材料本身会带来多少颜色影响。这是一个复杂且需要持续进行的过程,而借助数字化管理工具来处理是最容易的。
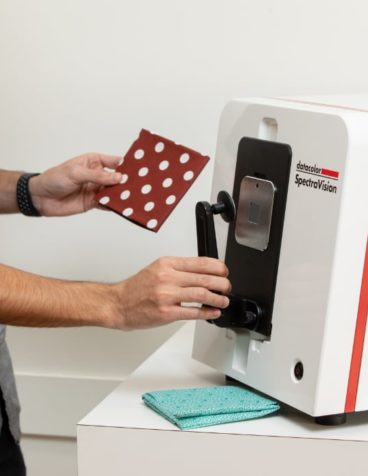
使用此工作流程的制造商会用分光光度仪测量每种回收材料,生成一条反射率曲线,量化其独特的颜色特性。然后,配方软件就可以使用一种或多种回收材料和额外的颜料来应用这些数据,以配制出所需的最终颜色。
主流的配色软件包都带有“回收料处理”功能,不仅能考虑颜色,还能兼顾其他性能,让你可以同时调整多个因素。例如,添加二氧化钛可以提高亮度,同时改善抗冲击性和莫氏硬度。
如果你是第一次接触数字化配色,你需要一台分光光度仪和一套配色软件,而且这套软件要能处理好聚合物、添加剂和颜料独特的光学特性。如果你已经在用这些工具来配新料的颜色了,那你一定要确认自己的硬件、软件和色料体系都是最新的。之后,剩下的事情就是:添加一种或多种新的回收材料(它们本身也会贡献颜色),再考虑到回收料本来就有的颜色不稳定性,就可以了。
回收塑料可能更环保,但它的颜色却很少是“绿色”的——至少从色调上来说不是那个“绿”。
虽然颜料供应商可以帮助您开发着色剂组,但对于企业来说,最好还是使用自己的机器和实验室设备进行生产。这样才能把塑料、颜料、添加剂以及生产工艺等各种可能影响颜色的变化因素都考虑进去。另外,如果塑料原料、法规要求、供应商或者颜料发生了变化,及时更新这些配方也非常重要。
制作一套着色剂组需要花费一些精力,但这项工作至关重要,而当您使用回收材料时,它很快就会带来显著的成效。 虽你需要为每一种颜料制作一套样品:对于你打算测量的每一种塑料,都要用这种颜料和白色塑料按不同比例混合做出多份样品,同时还要做一份加黑色颜料的样品和/或一份纯颜料(不加白色)的样品。这里最好使用新料来做,以建立基准数据。做好样品后,用你的分光光度仪测量它们。然后,把颜料的浓度数据输入配色软件,软件就会结合颜料、塑料、膜厚、添加剂等因素,计算出一套光学数据。
你用的每一种塑料,都要重复一遍这个过程,因为同一种颜料在不同的塑料里表现是不一样的。另外,你还应该测量一些已知颜料浓度的现成样品,用来验证你制作的这套色料方案是否准确。
如果你要用很多种颜料,最好先只挑少数几种开始——比如那些你最常用的,或者专门用于某一条产品线的。等第一批颜料做成了样品、验证了配方没问题之后,再慢慢扩充更多的颜料。要想结果可靠,接受正规的培训非常关键。操作人员至少需要对色彩理论有基本的了解,包括 CIELAB 或 L*a*b*(亮度、红/绿、黄/蓝轴)等色彩空间,以及诸如Delta E (∆E) 、同色异谱和遮盖力等不同指标。他们还需要接受所使用的配方软件方面的实际培训。例如,Datacolor Colibri 软件通常需要对具有一定色彩背景的操作员进行为期三天的培训——如果他们需要了解色彩理论,培训时间会更长。对于尚未熟悉色彩管理的人员,建议先使用质量控制软件来建立信心和专业知识,然后再着手进行完整的配方工作。
建立数字化工作流程可能很复杂,但如果您计划经常使用回收材料,那么这样做是完全值得的。尽管再生材料本身存在差异,但经过精心调试的色彩管理系统可以帮助您实现更精确的色彩匹配。好用的软件套件还能帮你高效地在原生料和回收料之间找到最佳平衡,同时让你快速判断:用某一种或某几种材料组合,到底能配出什么样的颜色效果。
作者简介:Earl W. Balthazar III在 Datacolor 担任高级应用工程师期间主要负责客户的软件应用。他已在该公司工作了 20 多年。Balthazar 拥有 40 年的配色和质量保证经验,是 Datacolor 色彩管理软件应用和定制解决方案方面的主题专家。
三十多年来,Rik Mertens 一直是 Datacolor 公司的核心成员。作为涂料行业的专家以及所有 Datacolor 软件的应用专员,他对供应链中颜色管理的方方面面都非常熟悉。Mertens 与涂料行业的全球大客户合作,帮他们量身定制颜色管理方案。同时,他还与产品经理和研发部门一起,不断更新和改进 Datacolor 的软件。
Subscribe to our monthly Datacolor newsletter and stay up to date with the latest news, trends, and industry events.